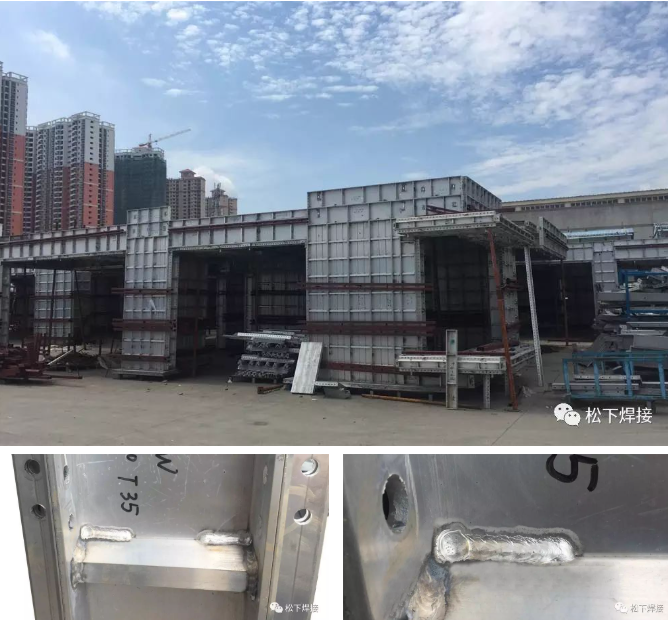
铝模板
铝合金制作的建筑模板
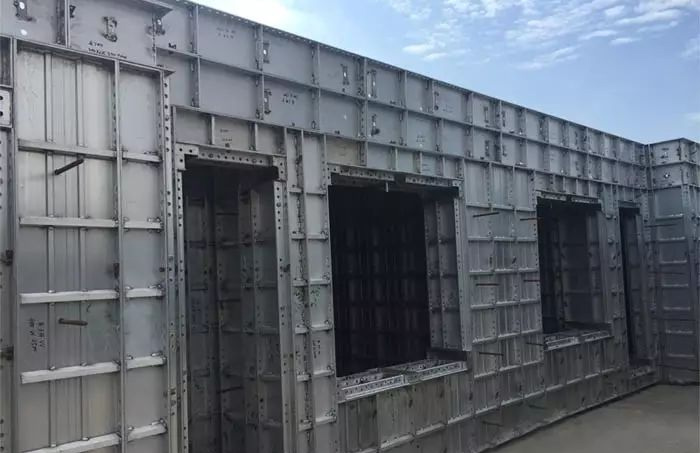
铝模板,全称为建筑用铝合金模板系统。是继竹木模板,钢模板之后出现的新一代新型模板支撑系统。
铝模板占有量2017年猛增到20%,处于成倍增长的趋势,由于自身具有施工方便、可重复使用、回收价值高等优势,铝模板越来越受到建筑行业的青睐。铝模板系统在建筑行业的应用,提高了建筑行业的整体施工效率,包括在建筑材料,人工安排上都大大的节省很多。
铝模板的焊接工艺
生产要求
整体变形量小,焊缝背透小,成形好
焊接速度快,提高生产效率
飞溅低,较少打磨量,减少人工费用
手工焊电源要求
产品变形量小:整体热输入量低
焊缝熔深大:电弧集中性好
焊接速度快:优良的送丝性能+专业的焊接波形控制
机器人要求
稳定的焊接品质保障
焊接速度快,大幅提升生产率
自动化程度高,代替人工,降低成本
>>>>
铝模板焊接课题
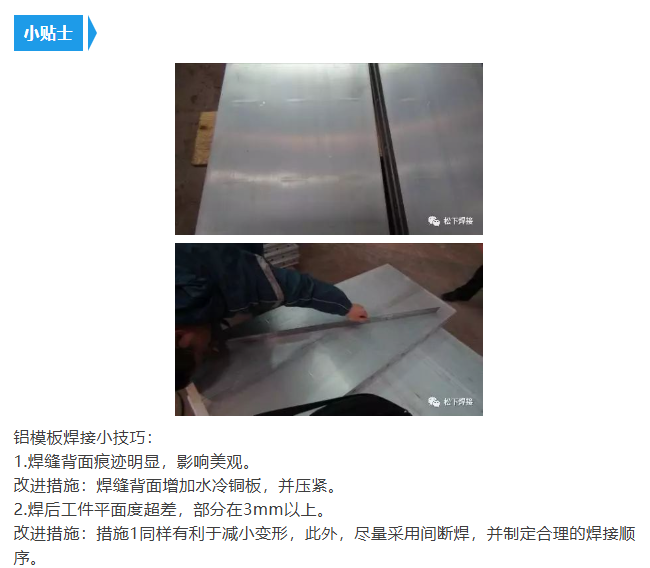
焊接变形量大,焊缝容易背透,外观差
焊接飞溅大,需要费时费力打磨
工作效率低
人工成本高
>>>>
解决方案
350/500FD手工焊接电源
稳定送丝性能——保证高速高品质焊接双脉冲功能——鱼鳞纹成型美观铝镁、铝硅——1.2-1.6铝焊丝高逆变频率——电弧响应速度快超强电弧清洁宽度——有效克服氧化膜清理不完全情况可调焊枪——方便操作者使用简易操作面板——方便操作
高逆变频率:焊机响应速度快,在工件表面氧化膜清理不完全的情况下,依然可以维持电弧稳定,保证好的焊接效果。
短电弧弧过渡方式:有效的降低了电弧长度,大幅度增加熔深。
选配可调焊枪:方便操作。
FD的电弧具有极强的氧化膜清理能力:有效避免焊缝发黑和焊接缺陷的发生。
双脉冲功能:在不摆枪的情况的下实现鱼鳞纹焊接,降低操作难度。
设置方式简单直观。
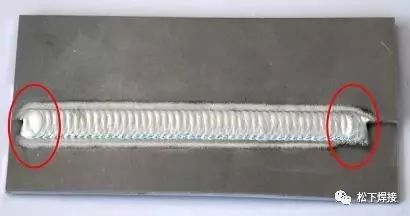
选择焊接控制“初期有”方式,解决焊接起始和收尾端的焊接缺。大电流引弧,防止工件起始端产生未熔合焊接缺陷。小电流收弧,焊接结束时填满弧坑,防止弧坑处产生焊接裂纹。
焊接规范
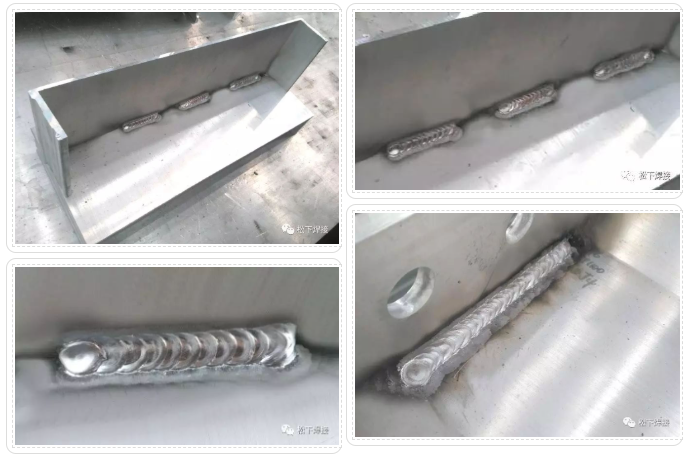
铝合金模板材质: 6系
气体:纯氩气
焊丝:5356
母材厚度:10mm
焊接电流:196A
焊接电压:自动匹配
焊接速度:0.8m/min
产品展示
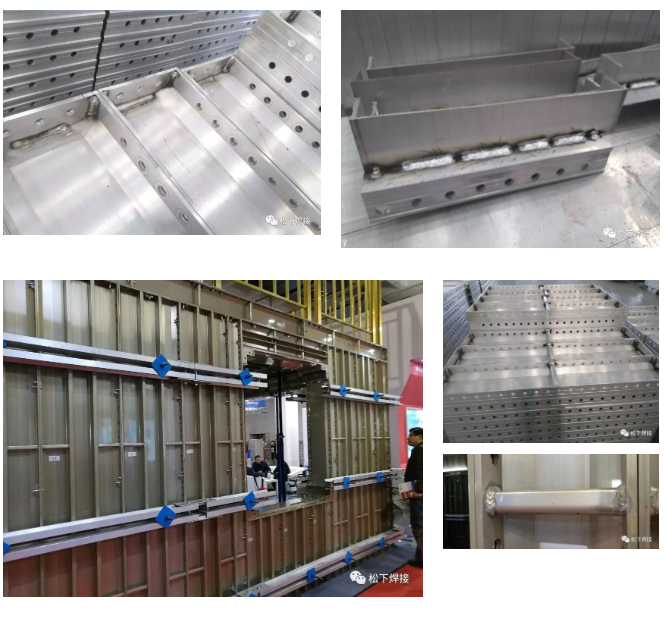
机器人单体配350/500GP电源
大幅度提高焊接速度,提升生产效率。达到1m/min的焊接速度,速度相比人工提高3倍以上。改善焊缝成型,保障焊缝均匀一致。代替人工,降低成本。长时间作业,配合多工位,保证机器人达到最大使用率。配合联网,实现可视化管理。
松下的机器人、焊机,控制柜、焊枪均为同一品牌,集成性好,后期服务方便。铝模板生产中,建议使用TM1400G3+YD-500GP5。
机器人铝模板焊接规范
DC输出
中厚板铝焊接、直流焊接或直流脉冲焊接
10mm铝板角接:
焊接电流280A,焊接速度1m/min
10mm铝板搭接:
焊接电流270A,速度0.7m/min,焊角高度8mm
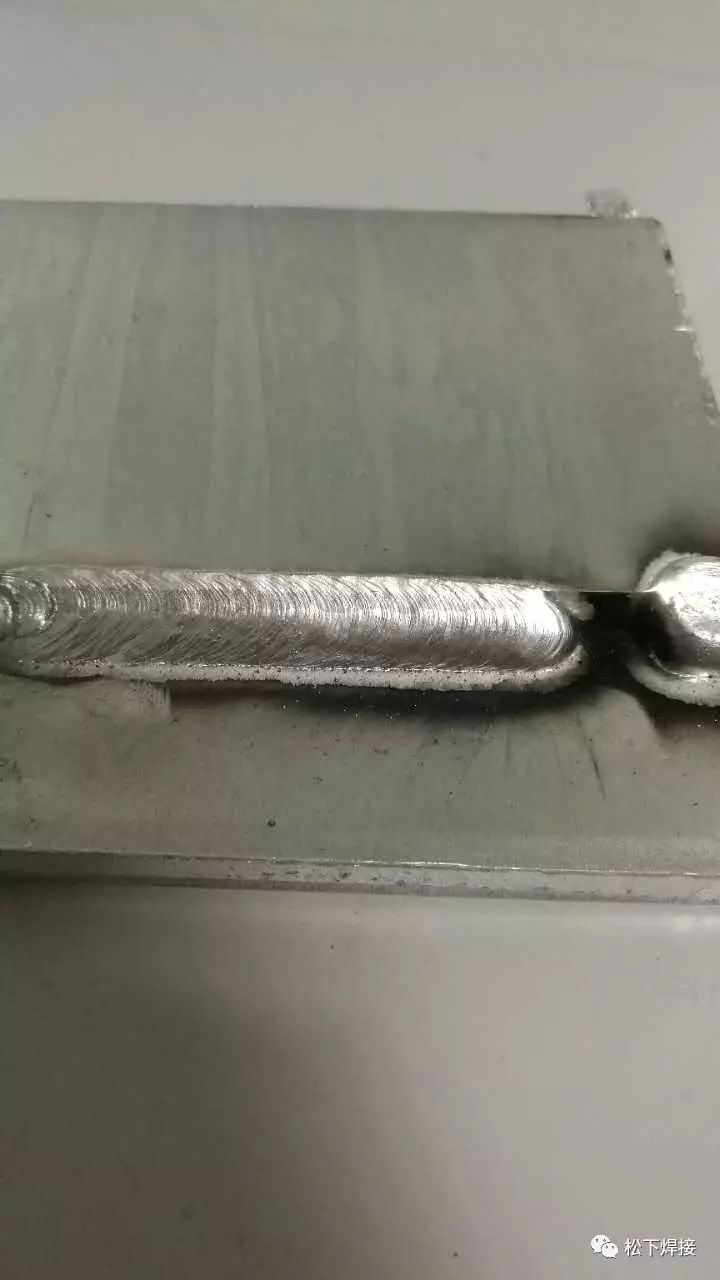
机器人:TM1400
焊 机:500GP5
焊 枪:水冷焊枪
焊丝:5356,直径1.2mm
气体:氩气
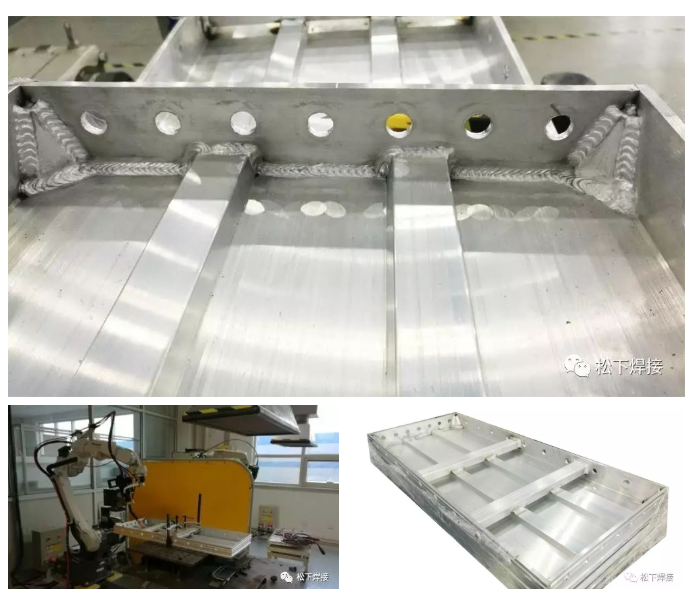
铝合金模板材质:6系
气体:纯氩气
焊丝:5356
焊丝直径:1.2mm
母材厚度:8mm
铝模板焊缝成形
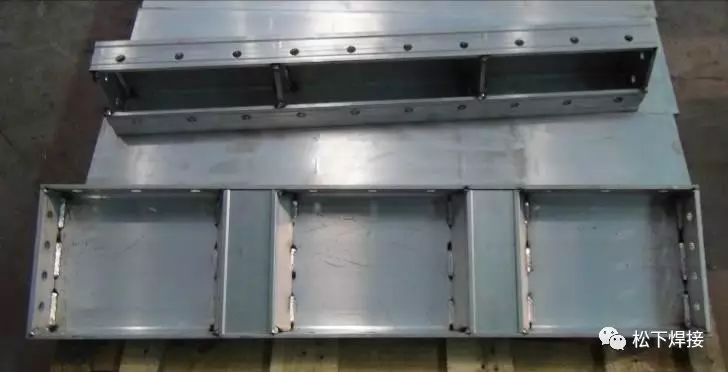
焊缝成形美观,符合客户要求。
机器人工作站
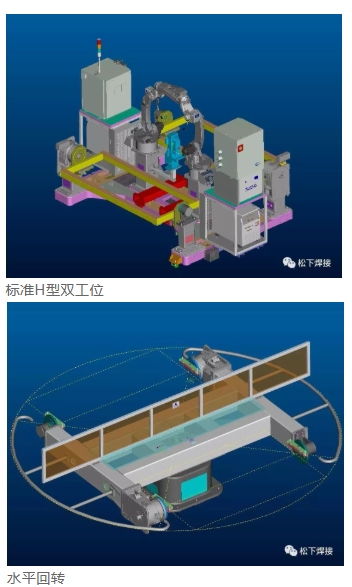
市场上最常见的为H型工位模式,经济实用,机器人利用率高,单人工进行操作,大大降低成本。
单机器人焊接效率为人工的两倍,无装卸时间,一台机器人可以代替三名人工。
>>>>
焊接效果