
工业焊割设备选得耐用,关键不在于设备看起来多结实,而在于选型时让设备的实际工作能力与工况强度匹配,并留出合理余量。很多设备不是用坏的,而是选小了、用超了、环境不合适导致提前报废。以下从耐用性角度梳理选购要点。
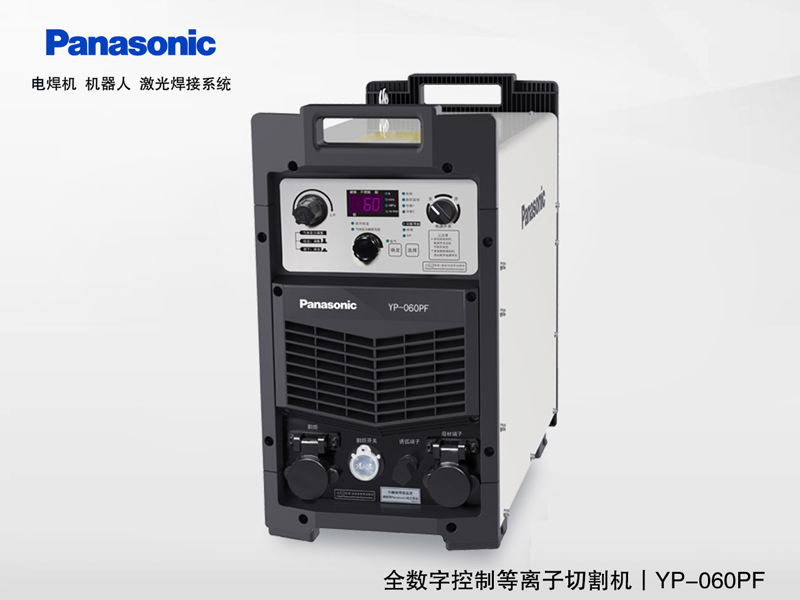
负载持续率要按真实工况核算,不能只看标称电流。焊机标称电流往往对应较低的负载持续率,如果按标称电流连续作业,设备长期超负荷,功率器件和变压器温升过高,寿命大幅缩短。选购时要按实际使用电流反算负载持续率,估算连续焊接时间占比,对照样本曲线确认工况点落在安全区内。连续生产、机器人配套、多班倒场景应选负载持续率更高或功率更大一档的机型,留出余量。等离子切割同理,要区分大切割厚度和质量切割厚度,长期按大厚度切割会加速电源和割炬损耗。选大一档不是浪费,而是用余量换寿命。
散热与防护设计直接关系耐用性。风扇风量、风道设计、散热片面积决定连续作业时的温升,温升降低一些,功率器件寿命就明显延长。粉尘大的车间要关注过滤网是否便于清理。防护等级要匹配环境,粉尘、潮湿、户外作业场景防护不足会导致电路板积尘短路、元件腐蚀。机箱钢板厚度、内部器件固定方式影响抗振动能力,移动作业或车载场景尤其要看。输出电缆、焊枪线的耐弯折和耐高温性能往往是先坏的部分,选购时留意线材规格和接头做工。
核心器件品质决定寿命上限。功率器件如IGBT的品牌和裕量设计,劣质器件在高温高负载下易击穿。变压器与电抗器的铜材用量、绝缘等级、绕制工艺影响长期满载运行的稳定性。电解电容是寿命短板,高温下容量衰减快,要关注电容品牌和散热布局。等离子切割的割炬与电极喷嘴寿命直接影响使用成本和停机频率,割炬冷却方式对连续切割能力影响明显。送丝电机、驱动轮耐磨性、焊枪导电嘴和喷嘴材质,决定高频使用下的故障率。
工艺匹配度影响设备是否被过度使用。设备不耐用有时是因为工艺路线选错,导致长期在极限状态工作。厚板长期用等离子硬切,不如火焰切割或更大功率电源从容;薄板用大功率设备低电流运行,电弧不稳、飞溅大;不锈钢、铝材用错工艺靠调参数硬凑,设备和耗材都加速损耗。选购时让供应商用实际工件、实际板厚、实际节拍做试焊试切,观察设备是轻松干活还是勉强应付。长期在能力边界内运行的设备,寿命自然更长。
自动化配套场景要关注系统匹配而非单机参数。焊机与机器人通讯接口的稳定性很重要,频繁通讯异常会导致反复起弧,加速损耗。起弧成功率和参数切换速度影响无效电弧对焊机和工装的冲击。除尘、清枪、防飞溅配套是否到位,飞溅堆积会加速焊枪和夹具损坏。控制柜与焊机的散热、供电质量对电子器件寿命影响大,电压波动大的场所必要时配稳压或滤波。
全生命周期成本比采购价更能反映耐用。耐用的设备采购价往往不是低,但耗材消耗、能耗、故障停机损失、维修成本和备件价格综合起来更低。逆变效率差异在连续生产中累积成电费差距,焊割设备故障直接停线,可靠性比参数更重要。选购时把采购价、三年耗材、能耗、预计维修和停机风险一起算,比单看报价更接近真实成本。
品牌与服务是耐用性的另一半保障。选择在同类工况有长期运行案例的品牌和型号,要求提供实际用户运行反馈。确认本地服务网点和备件库存,故障响应速度直接影响停机时间。供应商能否提供工艺调试和操作培训,操作规范与否直接影响设备寿命。保修条款要看清范围,尤其是功率器件、割炬等关键部件的保修政策。
使用习惯也是耐用性的一部分。选购时应考虑设备是否易于正确使用和维护,面板操作是否直观、参数误设风险低,过滤网和散热片是否便于清理,耗材更换是否快捷,是否有完善的过流、过温、欠压保护功能。保护功能齐全的设备在异常工况下能自动降载或停机,避免带病硬撑造成不可逆损坏。
总的来说,工业焊割设备选得耐用,核心是按压真实工况核算负载余量、核心器件看品质、散热防护匹配环境、工艺路线不勉强、系统配套要匹配、全生命周期算总账、售后服务有保障。耐用不是某一项参数决定的,而是选型时把设备能力和实际使用强度之间的余量留足,让设备长期在从容状态下工作。选大一档、选对工艺、选好服务,往往比追求标称参数高更耐用。


